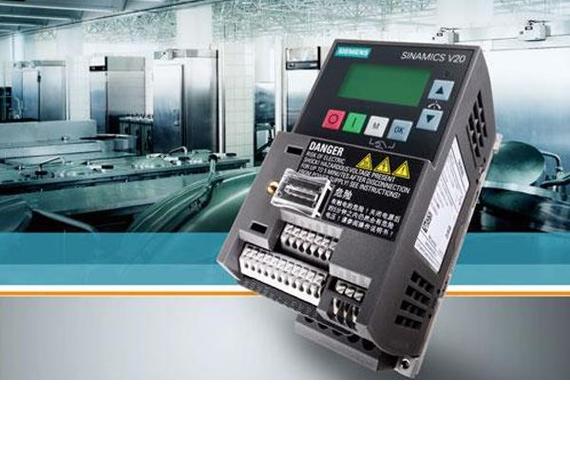
变频器在片材挤出机中的应用
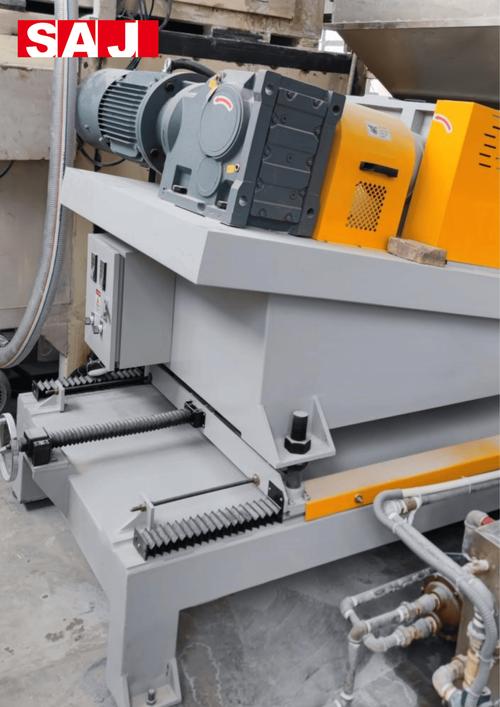
片材挤出机是塑料加工行业的重要设备,用于生产各种塑料片材,如PET片材、PP片材、PE片材等。在挤出过程中,螺杆转速、牵引速度、收卷张力等参数的精确控制直接影响片材的厚度均匀性、表面质量和生产效率。变频器作为一种高效的调速控制装置,在片材挤出机中发挥着关键作用。
一、片材挤出机的基本组成与工作原理
片材挤出机通常由挤出机主机、机头、三辊压光机、冷却装置、牵引装置和收卷装置等部分组成。塑料原料在挤出机中经加热熔融、螺杆输送和混炼后,通过机头挤出成片状,再经过三辊压光机定型、冷却,最后由牵引和收卷装置完成收卷。整个过程中,各部分的运行速度必须协调匹配,以保证片材的规格和质量。
二、变频器在片材挤出机中的控制点
1. 挤出机螺杆驱动控制
挤出机螺杆的转速决定了挤出产量和熔体压力。传统的螺杆驱动多采用直流电机或滑差电机调速,存在效率低、维护复杂等问题。采用变频器控制交流电机驱动螺杆,可以实现无级调速,根据工艺要求精确调整螺杆转速,保证挤出量稳定,同时节能降耗。
2. 三辊压光机速度控制
三辊压光机的作用是将挤出的片材压光、定厚。三个辊筒的速度需要根据片材的收缩率进行微调,通常采用变频器分别驱动各辊电机,实现速度的精确匹配,确保片材厚度均匀、表面光洁。
3. 牵引速度控制
牵引速度直接影响片材的拉伸程度和最终厚度。变频器驱动牵引电机,可以根据片材的规格和挤出速度实时调整牵引速度,保持恒定的张力或速度比,避免片材拉伸过度或堆积。
4. 收卷张力控制
在收卷过程中,随着卷径的增大,若收卷速度不变,则张力会发生变化,导致片材起皱或拉伸。采用变频器驱动收卷电机,配合张力传感器或卷径计算,实现恒张力收卷,保证收卷整齐、松紧一致。
5. 冷却风机和辅助设备控制
冷却风机用于片材的冷却定型,其风量需要根据片材厚度和速度进行调整。变频器控制风机电机,可以实现风量的无级调节,节约电能。变频器还用于控制切边机、输送带等辅助设备,实现整线协调运行。
三、变频器应用的注意事项
- 选型:根据电机功率、负载特性选择合适的变频器容量,一般需留有10%~20%的余量。对于挤出机这类重载启动场合,应选择具有矢量控制功能的变频器,以保证低频转矩。
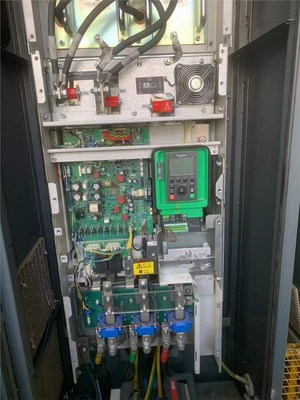
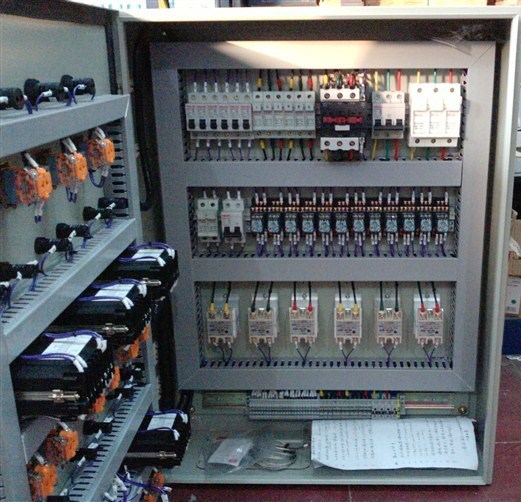
- 散热与防护:挤出车间环境温度高、粉尘多,变频器应安装在通风良好的电柜内,并采取防尘措施,必要时加装空调或风扇。
- 电磁兼容:变频器会产生谐波干扰,应加装输入输出电抗器、滤波器,并确保良好接地,以减少对电网和周边设备的干扰。
- 参数设置:根据工艺要求设置加减速时间、频率上下限、转矩提升等参数,避免过流、过压故障。
- 同步控制:在多电机协调运行的场合,可采用共直流母线或通讯方式实现各变频器之间的速度同步和张力控制。
四、变频器应用的优势
- 节能效果显著:变频器根据实际负载调整电机转速,避免电机工频运行时的能量浪费,尤其在校制低转速时节能可达30%以上。
- 提高产品质量:精确的速度控制保证了片材厚度均匀、表面平整,减少了废品率。
- 简化机械结构:变频调速替代了机械变速装置,简化了传动系统,降低了维护成本。
- 增强灵活性:可方便地调整工艺参数,适应不同规格片材的生产需求。
- 完善的保护功能:变频器具有过流、过压、欠压、过载等保护功能,提高了设备运行的可靠性。
五、结论
变频器在片材挤出机中的应用,不仅实现了高效、精确的调速控制,提高了片材的质量和生产效率,还带来了显著的节能效益。随着变频技术的不断发展,其性能将更加完善,在塑料挤出行业中的应用前景将更加广阔。企业应结合自身工艺特点,合理选择和配置变频器,以充分发挥其优势,提升竞争力。
如若转载,请注明出处:http://www.flendersiemens.com/product/42.html
更新时间:2026-10-05 20:27:42